

 English
 中文简体
 русский
Снижение износа лезвия и затрат на резку при распиловке с ЧПУ
Замена лезвия, неожиданные простои и нестабильное качество резки могут увеличить эксплуатационные расходы в металлообрабатывающих цехах. Для производителей, работающих со стальными прутьями, алюминиевыми профилями и металлическими трубами, контроль этих расходов требует большего, чем просто выбор подходящего пильного полотна. А Пильный станок с ЧПУ Для обеспечения стабильных результатов необходимо работать с соответствующими параметрами резки, стабильным зажимом заготовки и регулярным техническим обслуживанием. Понимание причин преждевременного износа лезвий помогает производственным группам повысить эффективность использования оборудования, сохраняя при этом затраты на обработку материалов под контролем.
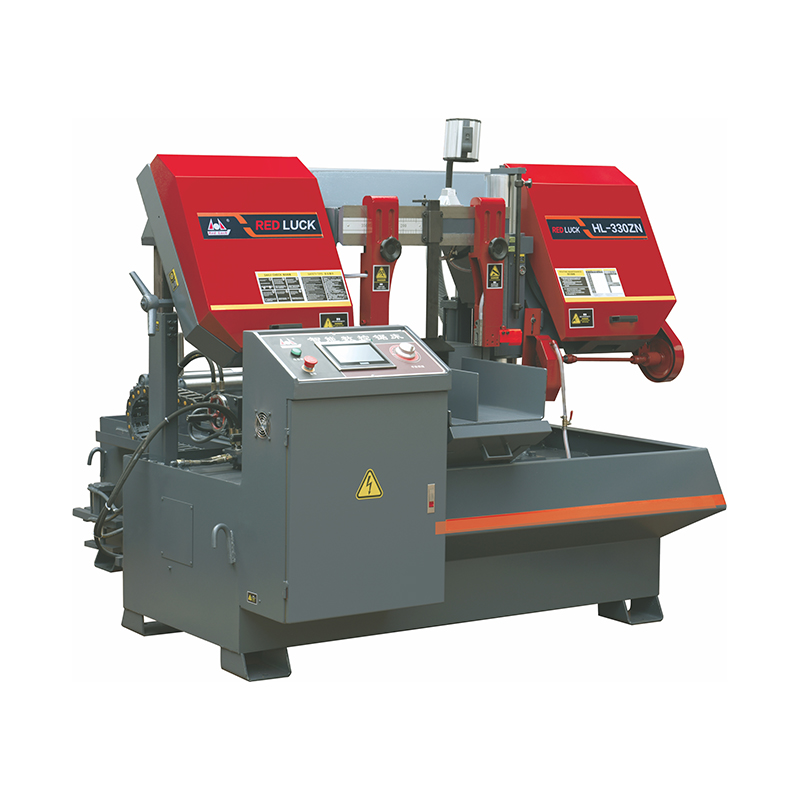
Выявление основных причин преждевременного износа лезвия
Пильные полотна постепенно изнашиваются при нормальной работе, но неподходящие условия работы могут ускорить износ. Чрезмерное давление подачи, неправильная скорость резания, плохой зажим и неподходящие характеристики полотна могут привести к повреждению зубьев или снижению производительности резки.
Характеристики материала также имеют значение. Нержавеющая сталь, закаленные сплавы и более мягкие цветные металлы требуют другого выбора лезвий и условий эксплуатации. Прежде чем изменять настройки станка, операторы должны подтвердить марку материала, размеры заготовки и характеристики лезвия. Эта базовая проверка помогает отличить нормальный износ от проблем, вызванных неподходящей настройкой резки.
Соответствие характеристик лезвия производственным материалам
Выбор лезвия только на основе его покупной цены со временем может привести к увеличению затрат. Шаг зубьев, геометрия зубьев, материал лезвия и размеры лезвия должны соответствовать заготовке и требованиям станка.
Например, при резке тонкостенных трубок обычно требуется учитывать зацепление зубьев, чтобы избежать плохого резания или повреждения зубьев. К цельным секциям большего размера предъявляются другие требования, поскольку во время резки с лезвием остается больше материала. Производителям следует проконсультироваться с поставщиками лезвий и документацией на оборудование при выборе спецификаций для различных материалов и размеров секций.
Ведение учета производительности лезвий при выполнении повторяющихся работ также помогает группам закупок определить подходящие варианты на основе реальных производственных условий, а не только цены.
Регулировка параметров резки для стабильной производительности
Скорость резания и подача влияют как на производительность, так и на срок службы полотна. Чрезмерное давление подачи может привести к перегрузке зубьев, а неподходящая скорость резания может увеличить выделение тепла или привести к получению нестабильной поверхности. И наоборот, слишком консервативные настройки могут увеличить время цикла, не обеспечивая существенного увеличения срока службы лезвия.
Контролируемый процесс настройки более надежен, чем одновременное изменение нескольких параметров. Операторы могут выполнить следующие действия:
- Проверьте рекомендуемые условия резки для лезвия и материала заготовки.
- Проверьте устойчивость зажима и убедитесь, что ложа расположена правильно.
- Постепенно регулируйте подачу или скорость резания, когда качество резки или поведение станка указывают на проблему.
- Осмотрите готовую поверхность и проверьте лезвие на предмет необычного износа.
- Запишите эффективные настройки для будущих производственных циклов.
Этот подход помогает производственным группам определить взаимосвязь между условиями эксплуатации и производительностью резки.
Управление нагревом и удалением стружки
Накопление тепла может повлиять на производительность полотна, особенно во время сложных или непрерывных операций резки. Если машина и материал требуют охлаждающей жидкости или смазки, необходимо регулярно проверять способ подачи и состояние жидкости. Недостаточный поток, загрязненная СОЖ или засоренные сопла могут снизить эффективность охлаждения и помешать удалению стружки.
Накопление стружки вокруг зоны резки также может повлиять на безопасность эксплуатации и доступ для обслуживания. Операторы должны следовать процедурам очистки, установленным производителем оборудования, и избегать удаления стружки, поскольку движущиеся компоненты остаются опасными. Соответствующее удаление стружки обеспечивает более чистую рабочую среду и помогает поддерживать стабильные условия резания.
Использование моделей износа для раннего обнаружения проблем
Проверка лезвия дает полезную информацию о состоянии процесса резки. Неравномерный износ зубьев может указывать на неравномерное зацепление, а сколы зубьев могут возникнуть в результате удара, чрезмерной нагрузки или неподходящих условий резания. Внезапное увеличение времени резки также может указывать на то, что срок службы полотна приближается к концу.
Вместо замены лезвий только по произвольному графику производители могут объединить записи часов работы с наблюдаемым качеством резки и результатами проверок. Любой ненормальный износ следует проверить перед установкой сменного лезвия, в противном случае та же самая эксплуатационная проблема может привести к повреждению нового лезвия.
Сокращение времени простоя за счет профилактического обслуживания
Неожиданный отказ лезвия может нарушить график производства и задержать последующую обработку или сборку. Профилактическое обслуживание помогает выявить возникающие проблемы до того, как они повлияют на всю партию деталей.
Практическая процедура должна включать проверку состояния лезвия, проверку зажимных компонентов, очистку направляющих материала, проверку точности подачи и проверку повторяющихся дефектов резки. Запасные лезвия следует хранить и обращаться с ними в соответствии с рекомендациями поставщика, чтобы предотвратить повреждение перед установкой.
Для мастерских, работающих в несколько смен, четкие обязанности по проверке и записи по техническому обслуживанию могут улучшить взаимодействие между операторами, техническими специалистами и руководителями производства.
Оценка общей стоимости резки вместо цены лезвия
Реальная стоимость резки включает в себя не только стоимость самого лезвия. Трудозатраты, время простоя станка, бракованные детали, дополнительная обработка и частота замены — все это влияет на стоимость приемлемой заготовки. Поэтому покупатели, оценивающие пильный станок с ЧПУ, должны учитывать его совместимость с предполагаемыми материалами, простоту обслуживания, стабильность резки и доступность технической поддержки.
Сочетая правильный выбор лезвия с контролируемыми рабочими параметрами и регулярными проверками, производители могут снизить износ, которого можно избежать, повысить стабильность производства и принимать более обоснованные решения в отношении оборудования. Хорошо настроенный процесс распиловки с ЧПУ обеспечивает предсказуемое качество резки, помогая предприятиям управлять долгосрочными эксплуатационными расходами.


Предоставьте клиентам профессиональную подготовку, установку и отладку перед продажами во время продаж, решайте практические проблемы с эксплуатацией и обеспечить долгосрочную техническую консультацию.
-

+86-0578-3016831
-

+86-0578-3016831
-

-

№ 39, Яхуа -роуд, Новый район, Хужэнь -Таун, округ Цзиньун
Авторские права © Zhejiang Hongyun Sawing Machine Co., Ltd.
